Ejemplo · Equipos Industriales
OEE: 60% → 76%
De medir parcialmente la operación a utilizar OEE como base de decisión.
Reto
La planta operaba con un OEE inicial del 60% y registraba tiempo de inactividad que no podía identificar con precisión. La falta de información confiable limitaba el control de productividad y la capacidad para sustentar decisiones operativas.
Resultados
- Productividad de maquinaria: 65% → 85%.
- Tiempo de inactividad no identificado reducido a menos de una hora diaria.
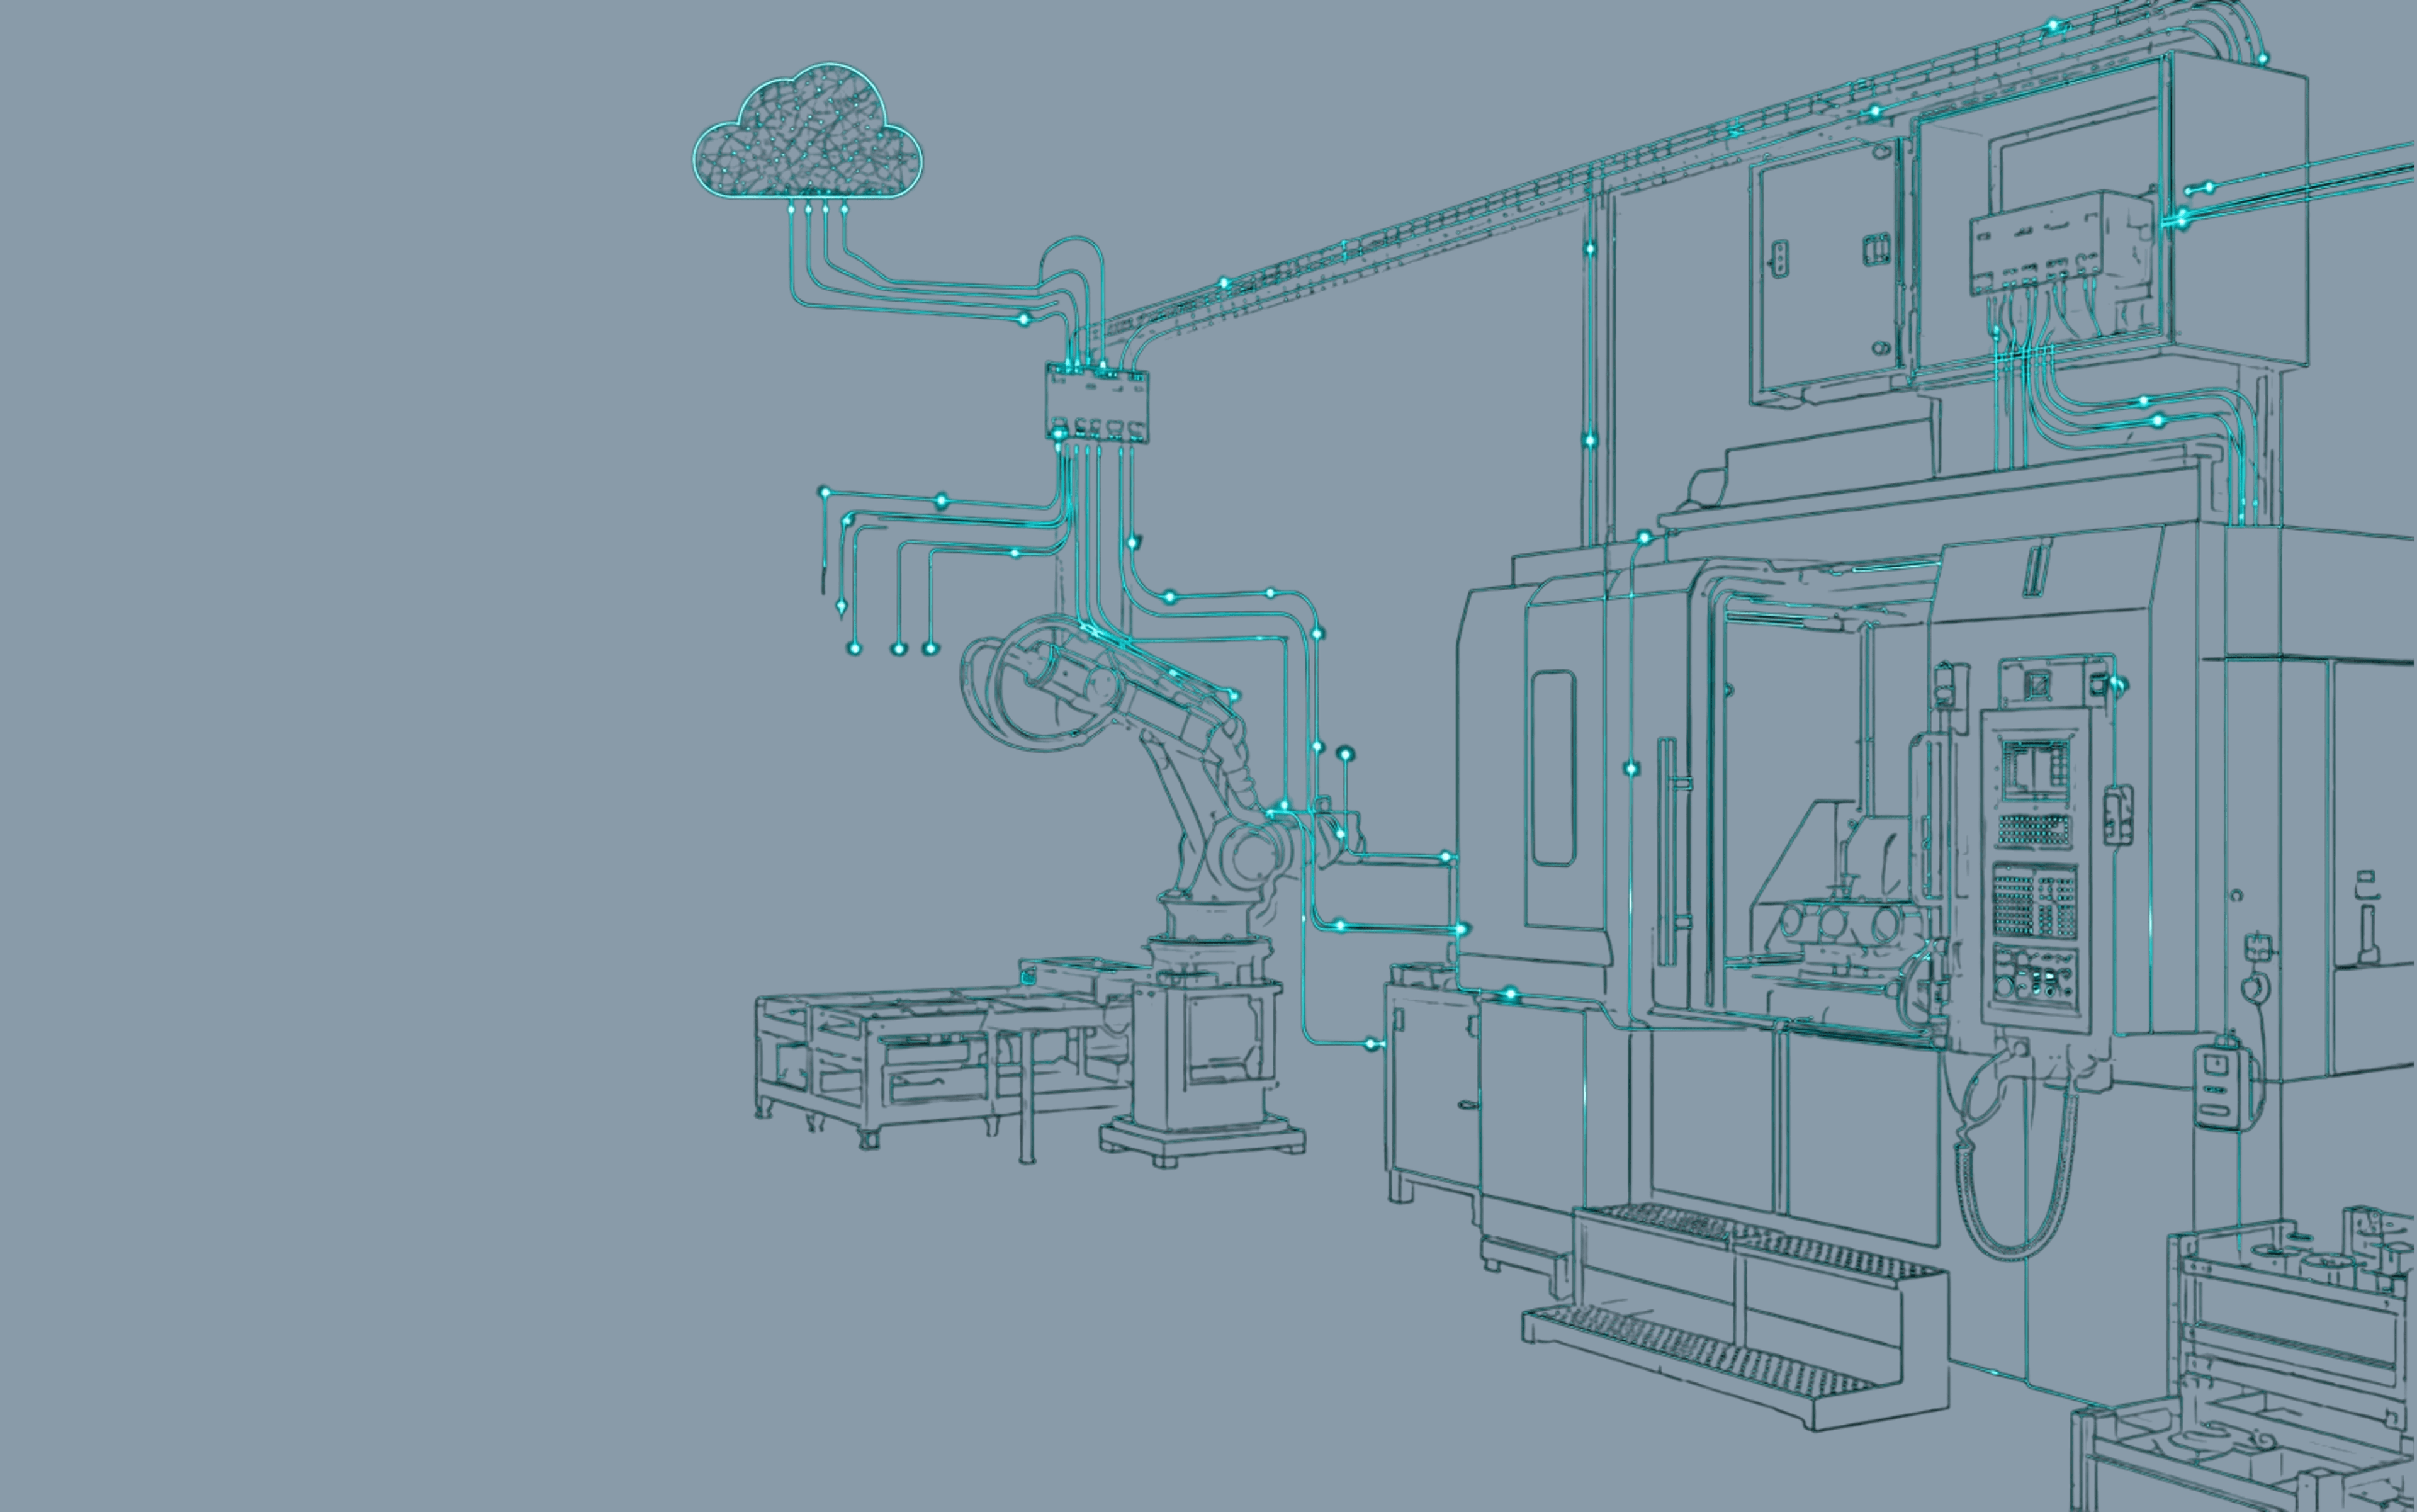
- Visibilidad estructurada de las líneas productivas para reaccionar con mayor rapidez ante fallas.
“Gracias a que hoy tenemos nuestros procesos productivos monitoreados, hemos podido proyectar control y capacidad operativa que nos ha ayudado a ganar nuevos clientes.”
Gerencia de Manufactura
Equipos Industriales
La medición dejó de ser un reporte aislado y se convirtió en información operativa para controlar, planear y proyectar capacidad.