Su planta ya está
conectada.
Ahora conectemos
la información.
Máquinas, procesos y sistemas. Una misma historia.
Integramos IT + OT para convertir la información que ya
existe en decisiones para toda la planta.
La información existe.
El valor está en unirla.
Un evento de máquina. Un serial. Un resultado de calidad. Una orden de producción. Cuando comparten contexto, dejan de ser fragmentos y empiezan a explicar la misma realidad.
La información existe.
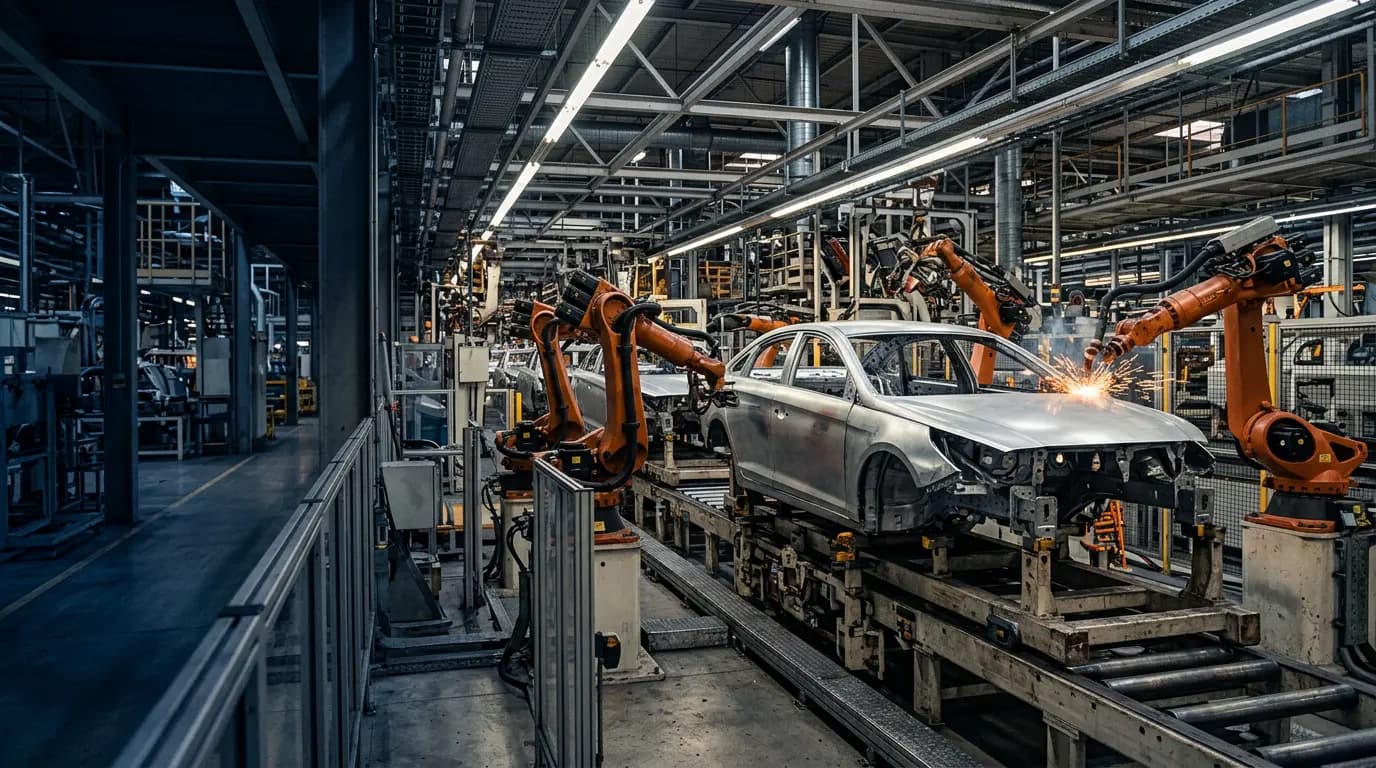
PLC, robots, torque, visión y CMM ya registran lo que sucede en el piso de planta. El reto no comienza en la señal.
Historizadores · HMI · Captura manual controlada
IT + OT
Interconectar. Normalizar.
Contextualizar. Distribuir.
Una pieza.
Toda su historia.
El VIN o serial es el hilo conductor. Relacione componentes, torque, soldadura, visión, pruebas EOL y retrabajos con cada unidad, sin reconstruir su historia manualmente.
Ejemplo operativo ilustrativoSubensamble SN 448172 asociado al serial principal.
Dentro de la solución
Ante una contención, reclamación o auditoría, correlacione serial, estación, receta, parámetros, componentes y rework. La genealogía asocia automáticamente reparaciones y destino, y permite rastrear hacia atrás y hacia adelante entre MES, QMS y estaciones de proceso.
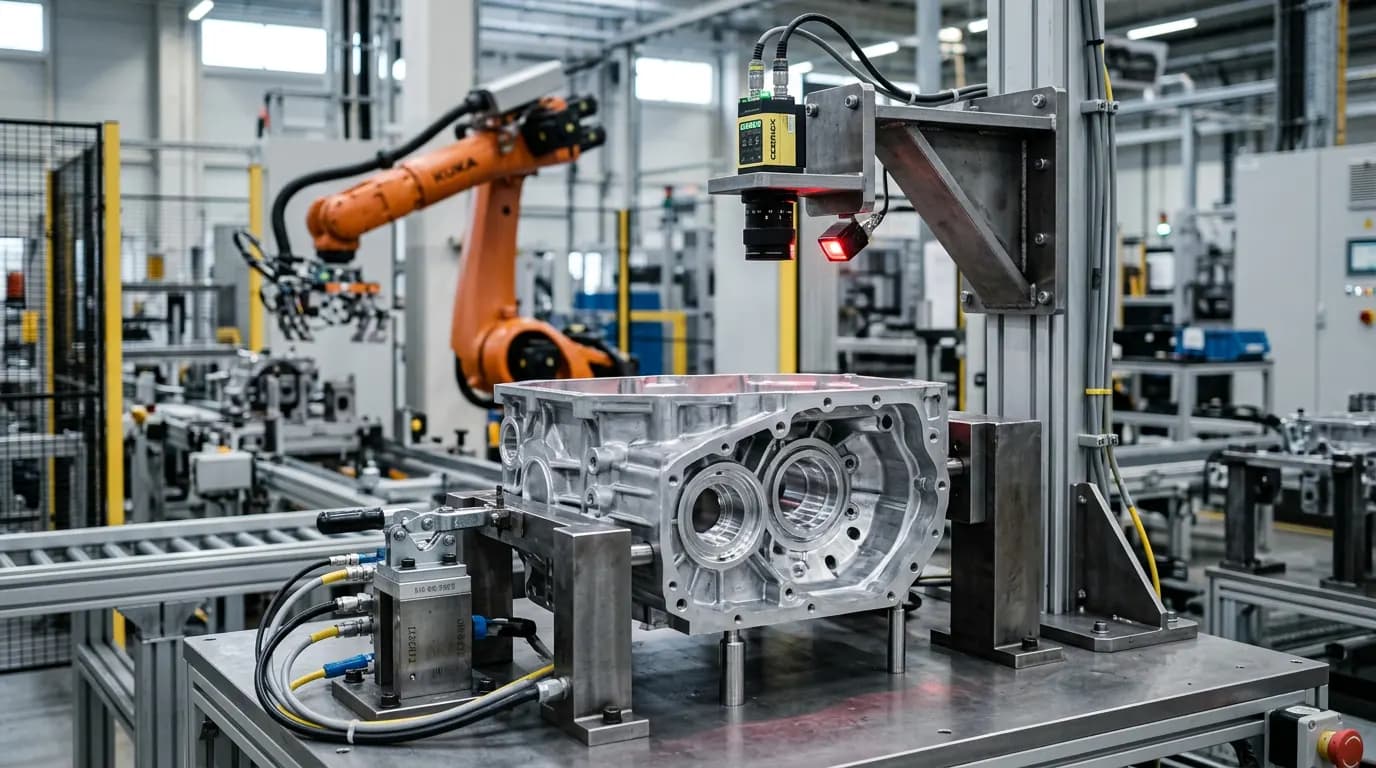
Cámara + PLC + robot + serial + receta
La cámara ve la pieza.
El contexto explica
el proceso.
Una inspección aislada dice qué vio la cámara. Una inspección integrada sabe qué pieza es, qué operación realiza la estación y qué debería producirse.
Dentro de la solución
Inferencia en Edge y entrenamiento de modelos con bajo código para presencia/ausencia, orientación, ensamble, defectos y anomalías. Correlacione el resultado con PLC, robot, serial, receta y sistemas IT para rechazar, enrutar, alertar, abrir un ticket, enviar a retrabajo o alimentar trazabilidad. La IA no trabaja aislada del proceso.
Anticipar es diferente
a inspeccionar.
¿Y si Calidad pudiera intervenir antes de que aparezca el defecto? Correlacione variables de proceso y resultados históricos para estimar riesgo de no conformidad, antes del CMM o EOL.
Identificamos dónde conviene mirar antes.
Dentro de la solución
Una no conformidad detectada al final de línea ya acumuló operaciones y valor agregado. Los modelos de machine learning ayudan a detectar patrones, señalar variables influyentes, apoyar recomendaciones de parámetros y priorizar inspección. Se requiere histórico suficiente y validación de Ingeniería y Calidad; una predicción no es una garantía.
El proceso está dentro del comportamiento de referencia.
Escuchar al activo.
Antes del paro.
Vibración, temperatura, corriente y códigos de falla adquieren valor cuando se relacionan con la carga, los ciclos y el historial de mantenimiento.
Una estrategia predictiva, preventiva o reactiva según la criticidad de cada activo. No una alarma aislada.
Dentro de la solución
Detecte anomalías en robots, spindle, prensas, soldadura, compresores y conveyors. La condición y el contexto operativo ayudan a priorizar intervenciones y analizar MTBF / MTTR. Un índice de salud indica una condición estimada, no una falla garantizada.
El KPI dice cuánto perdió.
El contexto explica por qué.
Dos líneas pueden tener el mismo OEE por razones distintas. Conecte cada pérdida con eventos de máquina, calidad, mantenimiento y flujo de materiales.
Robot R07 · Fault
El evento de falla y la intervención de mantenimiento explican la pérdida de disponibilidad. Compare recurrencia, MTBF y MTTR.
Dentro de la solución
Contextualice fallas, microparos, scrap, cambios de modelo, tooling y restricciones de proceso. La integración permite simplificar root cause, comparar activos o líneas y convertir la revisión diaria de OEE, ciclo y paro en acciones concretas de mejora continua.
El material correcto.
Antes de que falte.
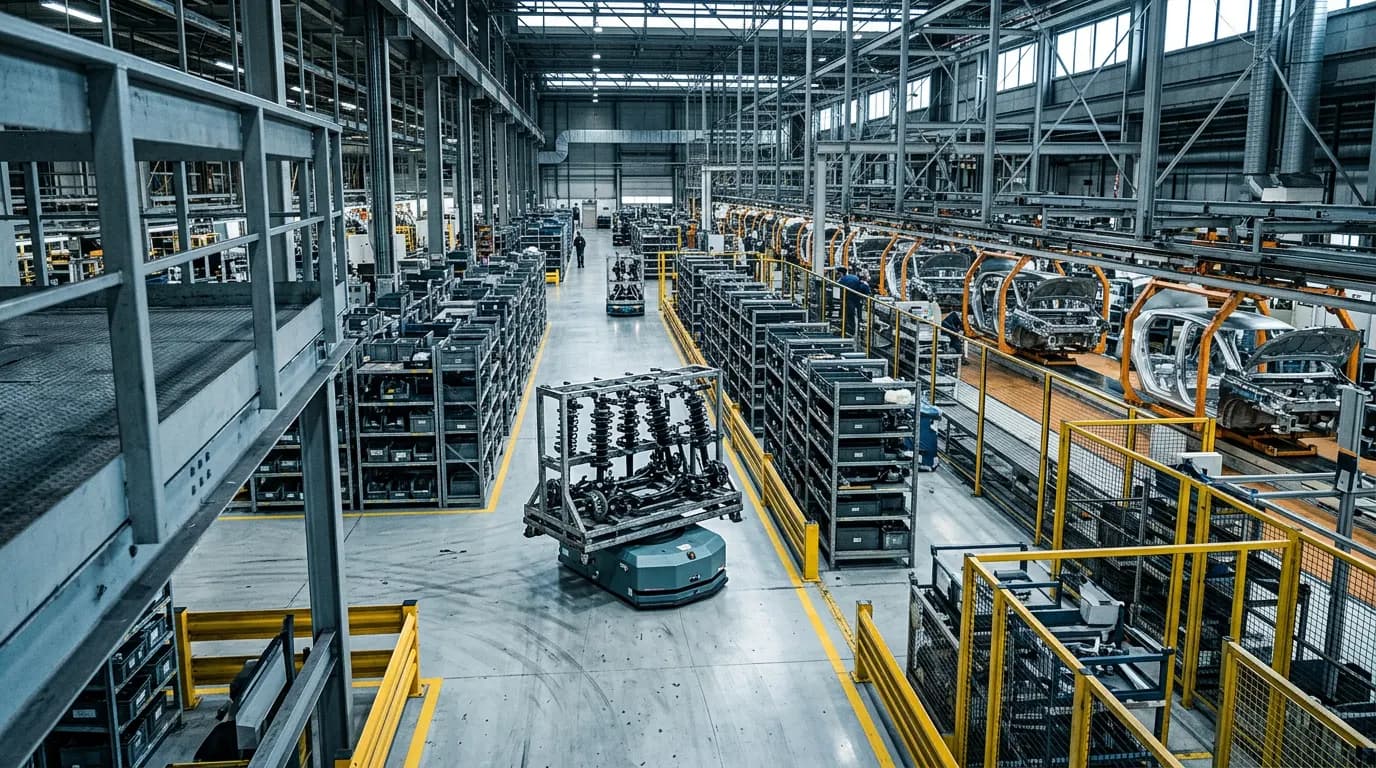
Una línea puede detenerse por suministro aunque sus equipos estén saludables. Relacione consumo real, inventario line-side, rutas y reposición con el estado de producción.
Dentro de la solución
Integre WMS, scanners, supermercados, AGV / AMR, Andon y producción para monitorear material channel health, WIP y riesgo de faltante. Contextualice downtime por suministro y respete la secuencia JIT / JIS. Esta demostración no envía órdenes a equipos reales.
La producción se detiene.
¿Y el consumo?
Un medidor indica cuánto se consume. El contexto revela qué activo, turno, cambio de modelo o estado de equipo explica ese consumo.
Ejemplo operativo ilustrativoDentro de la solución
Correlacione energía y recursos con throughput, línea, producto y turno. Detecte anomalías y picos, identifique consumo fuera de producción y soporte estrategias de peak shaving, horarios y apagados permitidos sin perder el contexto operacional. En una pausa no se calcula kWh/unidad sobre producción cero.
La información industrial
no termina en un dashboard.
La siguiente iniciativa no debería reconstruir la conexión con planta. Una misma base industrial puede alimentar operación, ingeniería, BI y ciencia de datos.
realidad industrial.Serial · Orden · Receta · Activo · Estado · Tiempo
De monitorear una condición a coordinar una respuesta.
Lógica en Edge conectada con los flujos IT existentes. Acciones permitidas por la planta, con trazabilidad hasta el cierre.
Empezar pequeño.
Construir para reutilizar.
Conectamos únicamente los sistemas necesarios y comprobamos si la correlación mejora la velocidad o la calidad de una decisión operacional. El primer proyecto debe demostrar integración y valor, no sólo conectividad.
¿Dónde se rompe hoy
la continuidad
de su información?
Comencemos por una pieza, una línea, un activo crítico o un flujo entre OT e IT. Sin crear otra isla de datos.
Agendar una conversaciónContacto por WhatsApp